Cuidados no processo de fundição a vácuo para transformadores de alta tensão e transformadores de instrumento
A fundição a vácuo com resina epóxi é uma etapa central na fabricação de transformadores de alta tensão e transformadores de instrumento. Ela preenche uniformemente os vazios entre bobina e molde e forma uma estrutura isolante compacta após a cura, garantindo segurança e estabilidade em operação contínua sob alta tensão.
A fundição a vácuo com resina epóxi é uma etapa central na fabricação de transformadores de alta tensão e transformadores de instrumento. Ela preenche uniformemente os vazios entre bobina e molde e forma uma estrutura isolante compacta após a cura, garantindo segurança e estabilidade em operação contínua sob alta tensão. O processo envolve gestão de materiais, preparação do molde, controle de vácuo, operação de fundição, cura e manutenção, e cada etapa tem pontos que merecem atenção especial.
1. Gestão e preparação dos materiais
Os materiais usados na fundição com resina epóxi não podem ser usados imediatamente; precisam ser tratados com antecedência. O grau de secagem da resina, do endurecedor e das cargas influencia diretamente o aparecimento de bolhas ou pontos fracos no produto final. Se os materiais absorverem umidade, a água vaporiza no ambiente de vácuo e permanece no isolante curado, tornando-se um risco para o desempenho elétrico.
Por isso, os materiais devem ser armazenados em local seco e ventilado. Após abrir a embalagem, use-os o quanto antes; o que não for usado deve ser selado hermeticamente. Antes do uso, a resina e as cargas geralmente precisam ser pré-aquecidas para eliminar possível umidade. Impurezas mecânicas presentes nos materiais também devem ser removidas por filtragem, garantindo que o material que entra no sistema de fundição seja puro e homogêneo.
2. Pré-aquecimento do molde e da bobina
O pré-aquecimento do molde e da bobina costuma ser negligenciado, mas tem impacto significativo na qualidade final. Um molde frio, ao entrar em contato com a resina quente, resfria rapidamente a superfície de contato, reduzindo a fluidez e impedindo o preenchimento completo de folgas pequenas. Se houver umidade ou solvente residual na bobina, eles evaporam ao contato com o material quente e formam bolhas no interior da peça.
Portanto, antes da fundição, o molde e a bobina normalmente são pré-aquecidos em estufa a uma temperatura adequada e mantidos por tempo suficiente para que o calor penetre uniformemente. Após o pré-aquecimento, a bobina deve ser montada no molde e fundida imediatamente, evitando exposição prolongada ao ar que cause reabsorção de umidade. O ponto-chave é aproximar ao máximo as temperaturas do molde, da bobina e do material de fundição, reduzindo os efeitos negativos da diferença de temperatura.
3. Estabelecimento do ambiente de vácuo
O ambiente de vácuo é o que diferencia fundamentalmente a fundição a vácuo com resina epóxi da fundição sob pressão atmosférica. Sob alto vácuo, os gases dissolvidos no material e o ar incorporado durante a mistura são extraídos, e a resina penetra melhor em frestas finas entre espiras e camadas da bobina.
Durante a evacuação, é preciso observar a velocidade de subida do vácuo e o nível final alcançado. Se o sistema de vácuo tiver vedação ruim ou a bomba estiver com desempenho reduzido, as bolhas não serão removidas com eficácia. Além disso, durante a evacuação, observe a variação do nível do material para evitar que vácuo excessivo volatilize componentes de baixo peso molecular e altere a proporção da mistura. Após atingir o vácuo, geralmente mantém-se a pressão por um período para eliminar completamente as bolhas antes da fundição.
4. Pontos essenciais da operação de fundição
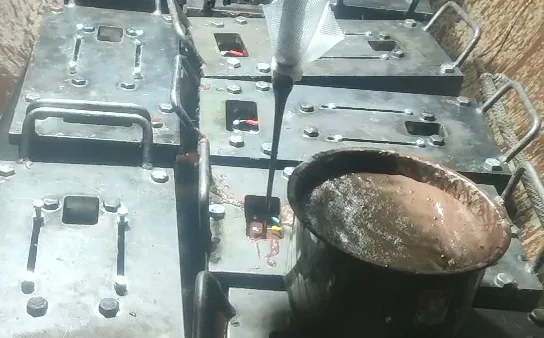
A operação de fundição é a etapa mais visível e que mais exige experiência. Ao injetar a resina misturada no molde, a velocidade não deve ser alta demais, pois gera turbulência e incorpora ar ao material; nem baixa demais, para evitar gelificação prematura da resina durante o processo. A prática usual é deixar a resina escorrer lentamente pela parede interna do molde, fazendo o nível subir de forma estável e expulsando o ar da cavidade camada por camada.
Em alguns processos, após a evacuação, injeta-se no tanque um gás isolante de proteção sob certa pressão antes da fundição. A vantagem é que, em estruturas complexas com cantos de difícil preenchimento, o gás de proteção ocupa esses espaços e melhora o desempenho isolante após a cura. Após a fundição, às vezes é feita uma segunda evacuação curta para desgaseificar a resina já injetada.
5. Manutenção durante a cura
Após a fundição da resina, não basta deixar a peça parada até endurecer. A cura é a transição da resina do estado líquido para o sólido, período em que ocorre contração química e liberação de calor. Se a temperatura de cura for alta demais ou o aquecimento rápido demais, as tensões de contração não são aliviadas a tempo e geram microfissuras internas, que sob alta tensão se propagam e podem levar à ruptura do isolamento.
Por isso, um regime de cura adequado costuma usar aquecimento em etapas: a resina gelifica inicialmente a temperatura mais baixa e depois a temperatura sobe gradualmente até a cura final. Todo o processo de cura precisa durar tempo suficiente para que a resina reaja plenamente e atinja a resistência mecânica e o desempenho elétrico esperados. Após a cura, a peça deve ser resfriada lentamente até a temperatura ambiente antes da desmoldagem, evitando novas tensões por choque térmico.
6. Problemas comuns e prevenção
Na fundição a vácuo, os problemas de qualidade mais comuns incluem bolhas residuais, trincas superficiais e descargas parciais acima do limite. Bolhas geralmente vêm de material úmido, vácuo insuficiente ou velocidade de fundição inadequada; trincas estão ligadas a curva de temperatura de cura irracional ou resfriamento rápido demais; descargas parciais elevadas podem indicar microdefeitos ou impurezas no interior do isolante.
Nesses casos, prevenir é melhor que remediar. Inspecionar os materiais na entrada e tratá-los antes do uso, manter o sistema de vácuo em bom estado e controlar rigorosamente temperatura e tempo de fundição e cura conforme o procedimento são premissas básicas para a qualidade. Ao mesmo tempo, manter registros de processo de cada lote facilita rastrear causas e ajustar rapidamente quando surgem problemas.
7. Requisitos básicos do ambiente de trabalho
A fundição com resina epóxi exige certas condições ambientais. A umidade do ar é absorvida pelos materiais, portanto a umidade da oficina deve ser mantida baixa. Em temperatura muito baixa, a viscosidade da resina aumenta e a fluidez piora, afetando o resultado. Além disso, a área de fundição deve ser mantida limpa para reduzir partículas de poeira em suspensão; se caírem na resina, tornam-se impurezas no isolamento.
Recomenda-se equipar a oficina de fundição com controle de temperatura e umidade e fazer limpeza e manutenção periódicas do ambiente. Os operadores devem usar roupas antiestáticas e equipamentos de proteção, protegendo a própria segurança e reduzindo a influência humana na limpeza do produto.
Todas as etapas da fundição a vácuo com resina epóxi estão interligadas; qualquer descuido pode afetar o desempenho isolante e a vida útil do produto final. Para transformadores de alta tensão e transformadores de instrumento, equipamentos que exigem altíssima confiabilidade elétrica, a gestão do processo requer atenção constante e acúmulo de experiência. Somente com operação padronizada, observação cuidadosa e registro pontual no dia a dia é possível garantir a estabilidade da qualidade do produto a longo prazo.
Precisa de consultoria sobre configuração de máquina?
Deixe seus dados e um engenheiro entrará em contato em até 12 horas.