Perfis pultrudados de poliuretano alifático sem pintura: produção contínua com injeção em molde fechado
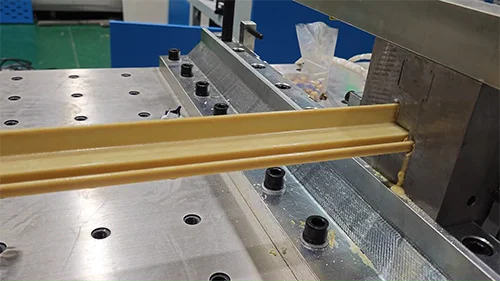
Os perfis pultrudados de poliuretano alifático não contêm anel benzênico, resistem aos raios UV e não amarelam, podendo ser usados sem qualquer revestimento à saída da linha. O segredo está na precisão de dosagem, no transporte fechado e na estabilidade contínua da injeção em molde fechado.
Perfis expostos ao ar livre sofrem com raios UV, chuva e ciclos de temperatura. A solução tradicional é aplicar uma camada de tinta após a extrusão ou pultrusão. O revestimento retarda o envelhecimento, mas acrescenta etapas, gera emissões de COV e, ao ser riscado, torna-se o próprio ponto de partida da degradação. Os perfis de poliuretano alifático seguem outro caminho: o material já é resistente às intempéries e sai da linha pronto para uso, eliminando toda a etapa de pintura.
Por que o sistema alifático dispensa revestimento
O poliuretano aromático convencional contém anel benzênico na estrutura molecular, que sofre foto-oxidação sob radiação UV — o resultado visível é amarelecimento, pulverulência e perda de brilho. O poliuretano alifático utiliza um sistema de isocianato sem anel benzênico, com estabilidade luminosa muito superior: cor e superfície mantêm-se estáveis em uso externo prolongado, sem necessidade de uma camada de tinta para "bloquear" os UV.
Além disso, o sistema de poliuretano tem boa tenacidade, baixa retração de cura e forte ligação interfacial com a fibra de vidro, resultando numa superfície densa e com poucos poros. Só com qualidade superficial assegurada faz sentido falar em dispensa de revestimento.
Material resistente não garante produto resistente
Por melhor que seja a resina, se a injeção introduzir bolhas, humidade ou desvios de dosagem, a superfície final apresentará bolhas, fibras secas, marcas de fluxo e diferenças de cor. Esses defeitos não se corrigem pela formulação — exigem lixamento e repintura, e a dispensa de revestimento perde o sentido.
Ou seja, a dispensa de revestimento não depende de um único indicador do material, mas da estabilidade de toda a linha de pultrusão — sobretudo da dosagem, mistura e transporte da resina bicomponente.
Três indicadores críticos na injeção em molde fechado
Precisão de dosagem. Um desvio na proporção dos componentes A e B reflete-se diretamente no grau de cura e na superfície: proporção baixa cura mal e deixa a superfície pegajosa; proporção alta torna o perfil quebradiço e propenso a fissuras. Sistemas bicomponentes controlados por PLC costumam atingir precisão dentro de ±1%, sem deriva em operação prolongada.
Transporte fechado. O poliuretano é sensível à humidade: em contacto com o ar durante o transporte, a resina absorve humidade e gera bolhas e cura irregular. A injeção em molde fechado mantém a resina confinada do tanque até ao molde, evitando o contacto com o ar e reduzindo o impacto dos voláteis no ambiente da fábrica.
Operação contínua. A pultrusão é um processo contínuo: qualquer flutuação de pressão ou pulsação de caudal na injeção gera defeitos periódicos no perfil. Só com dosagem servo e controlo de pressão em malha fechada se garante caudal estável e secção uniforme em produção ininterrupta de 24 horas.
Aplicações prioritárias
Molduras de módulos fotovoltaicos: exigem resistência às intempéries e à corrosão a longo prazo, com redução do custo de pintura;
Perfis para portas e janelas: alta exigência de estabilidade de cor, sem amarelecimento nas superfícies expostas;
Leitos e suportes de cabos: uso externo ou em ambientes húmidos, quanto maior o intervalo de manutenção melhor;
Perfis de fibra de carbono e outros pultrudados de alto desempenho: a qualidade superficial afeta diretamente a montagem e o aspeto final.
Recomendações antes do arranque
Confirme primeiro o tempo de vida útil da resina e a janela de temperatura do molde; só depois defina pressão de injeção e velocidade de linha — não aplique um único conjunto de parâmetros a todos os sistemas;
Nos primeiros ensaios, observe sobretudo a superfície: bolhas, fibras secas e marcas de fluxo costumam aparecer nos primeiros dez a quinze minutos de funcionamento;
Registe de forma rastreável a proporção, a temperatura da resina e a pressão, para ter base de comparação quando surgirem diferenças de cor entre lotes;
Limpe a cabeça de mistura logo após a paragem: se o poliuretano gelificar na câmara de mistura, o custo de desmontagem e limpeza é muito superior ao da manutenção de rotina.
A dispensa de revestimento não é um argumento de um único material, mas o resultado da combinação entre o sistema de resina e o processo de injeção. Para uma linha de pultrusão, escolher bem a resina é apenas o primeiro passo: só com dosagem precisa, vedação e estabilidade contínua do sistema bicomponente os perfis sem revestimento chegam à produção em série com consistência.
Precisa de consultoria sobre configuração de máquina?
Deixe seus dados e um engenheiro entrará em contato em até 12 horas.