Processo de pultrusão
Conheça o fluxo completo da pultrusão — desenrolamento das fibras, impregnação com resina, pré-formagem, cura por calor e corte por tração — e os principais parâmetros: velocidade de tração, temperatura de cura e teor de resina.
A pultrusão é um dos principais processos contínuos de moldagem de compósitos, formados por fibras de reforço (vidro, carbono etc.) e matriz de resina. O fluxo encadeado de tração, impregnação, conformação, cura e corte produz com eficiência perfis lineares de seção constante. O ponto crítico é controlar com precisão o grau de impregnação e a velocidade de cura, garantindo propriedades estáveis.
1. Fluxo principal do processo
Desenrolamento do reforço: fios contínuos (fibra de vidro, fibra de carbono) ou mantas são puxados do cremalheira, com sistema de tensão que mantém a força constante e evita folgas ou rupturas, preparando uma impregnação uniforme.
Impregnação com resina: os fios entram no banho de resina líquida (epóxi, poliéster insaturado etc.), que deve envolver totalmente as fibras. Roletes guia ajustam o alinhamento para que cada fibra absorva resina por igual; o tempo de imersão é controlado para evitar excesso ou falta de resina.
Pré-formagem e remoção do excesso: os fios impregnados passam pelo molde de pré-formagem, cuja cavidade se aproxima da seção do produto (um pouco maior). Ali o excesso de resina é prensado para fora, reduzindo bolhas, e as fibras se alinham na direção projetada, preparando a cura.
Cura por calor: o composto segue para o molde de cura, aquecido por resistência elétrica ou óleo térmico até a temperatura definida (em geral 80–160 °C, conforme a resina), onde ocorre a reticulação e a cura gradual. O tempo de cura deve acompanhar a velocidade de tração para que o produto saia totalmente curado.
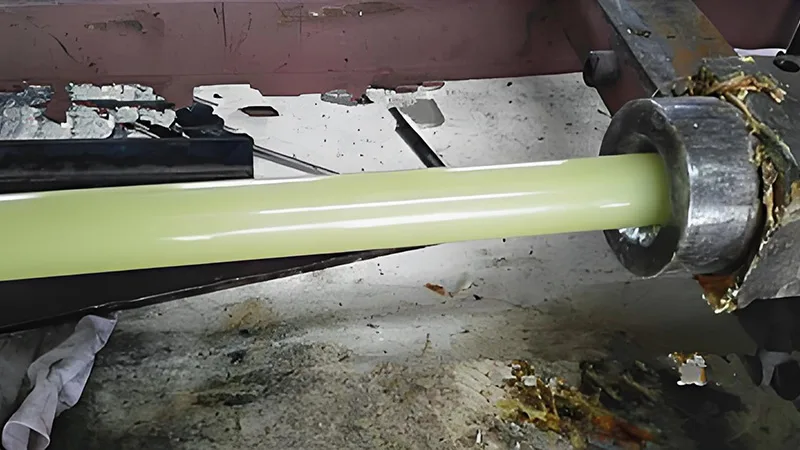
Tração e corte: o perfil curado é puxado suavemente por um trator (normalmente de esteira, para tração mais uniforme) e cortado no comprimento definido por equipamento automático.
2. Parâmetros-chave
Velocidade de tração: deve acompanhar a cura — rápida demais deixa o produto subcurado; lenta demais reduz a produtividade. Na prática, ajusta-se entre 0,5 e 5 m/min conforme as características da resina.
Temperatura de cura: convém controlá-la por zonas (pré-cura a baixa temperatura e cura completa a alta temperatura), evitando tanto a decomposição da resina por excesso de calor quanto o prolongamento da cura por temperatura baixa.
Teor de resina: controlado pela força de prensagem do molde de pré-formagem e pelo nível do banho; fica normalmente entre 30% e 50% e influencia diretamente a resistência e a resistência à corrosão.
3. Vantagens e aplicações
O processo oferece alto grau de automação, produção contínua e grande eficiência; o produto tem fibras bem alinhadas, alta resistência, boa consistência e baixo desperdício. É usado sobretudo em perfis lineares de seção constante — tubos anticorrosivos em FRP, leitos para cabos, perfis de construção, hastes de suporte de pás eólicas — com ampla aplicação em química, construção, energia renovável e transporte.
Precisa de consultoria sobre configuração de máquina?
Deixe seus dados e um engenheiro entrará em contato em até 12 horas.