Pultrusão: como escolher entre banho de imersão, caixa de injeção aberta e pressurizada
A diferença real entre banho de imersão, caixa de injeção à pressão atmosférica e caixa pressurizada não está na pressão, mas no momento em que a resina toca a fibra. Veja uma tabela comparativa de viscosidade, teor de fibra, aproveitamento de resina e VOCs, além de quatro pré-requisitos e do ajuste por degraus.
Na mesma linha de pultrusão, trocar o sistema de alimentação de resina pode reduzir o desperdício de 20% para menos de 5% e até dobrar a velocidade de tração — ou não mudar nada, se o problema estiver no arranjo dos fios. A verdadeira fronteira entre os três sistemas não é a pressão, mas quando a resina entra em contato com a fibra.
A fronteira real: o momento da impregnação, não a pressão
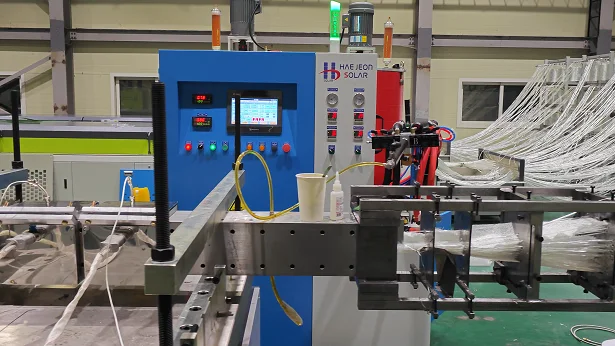
O banho de imersão molha antes de entrar no molde. O feixe de fibras atravessa um tanque aberto e é impregnado por capilaridade e gravidade, chegando ao molde já saturado.
A caixa de injeção molha só na entrada do molde. As fibras se alinham e entram numa câmara fechada, onde a resina as toca poucos segundos antes da gelificação.
Essa diferença define todo o resto: VOCs, desperdício de resina, teor máximo de fibra e velocidade de tração. Na hora de escolher, não pergunte primeiro "qual a pressão", mas "qual a viscosidade da minha resina e quanto teor de fibra o perfil exige".
Comparação em uma tabela
Tabela larga: deslize para o lado no celular para ver a comparação completa
| Item | Banho de imersão | Caixa de injeção aberta | Caixa de injeção pressurizada |
|---|---|---|---|
| Forma de impregnação | Tanque aberto, capilaridade + gravidade | Semicerrada, gravidade ou bomba de baixa pressão | Totalmente fechada, impregnação forçada por bomba |
| Pressão de trabalho usual | Atmosférica | 0,1–0,3 MPa | 0,3–1,5 MPa |
| Viscosidade de resina adequada | 200–500 mPa·s | Baixa a média | Média-baixa a alta |
| Teor volumétrico de fibra | Baixo | Médio | Até 60%–70% |
| Aproveitamento de resina | 80%–90% | Cerca de 90% | Acima de 90% |
| VOCs (nível relativo) | Alto (referência) | Redução de 30%–50% | Cerca de 1/5 do banho de imersão |
| Sensibilidade ao arranjo dos fios | Baixa | Média | Alta |
| Aplicações típicas | Tubos para cabos, postes de cerca | Perfis industriais em geral | Peças estruturais, perfis com alto teor de fibra |
Banho de imersão: equipamento barato, mas com três custos escondidos
Só funciona com sistemas de baixa viscosidade. Poliéster e éster vinílico de 200–500 mPa·s são o seu habitat. Acima disso, o interior dos fios grossos não impregna — é daí que vêm os fios secos e os vazios.
Desperdício de resina de 10%–20%. O que não é arrastado pela fibra precisa ser recuperado por refluxo, e a pureza do material recuperado também exige controle.
Tanque aberto é tanque aberto. O estireno evapora, trazendo odor na fábrica e pressão regulatória; com o monômero escapando, a viscosidade sobe e exige medições e reposições frequentes.
Serve bem para perfis civis como tubos para cabos e postes de cerca, com exigências estéticas e mecânicas modestas, e para linhas de baixo volume com trocas frequentes de material. Nesses casos vai bem; forçar em peças estruturais de alta resistência é que gera problema.
Caixa de injeção aberta: o melhor custo-benefício para a maioria dos perfis industriais
A câmara se comunica com a atmosfera e a resina é injetada por gravidade ou bomba de baixa pressão, com pressão usual de 0,1–0,3 MPa. Em relação ao banho, reduz VOCs em 30%–50% e melhora claramente a uniformidade da impregnação, mantendo estrutura simples e manutenção barata.
Ela resolve a "impregnação uniforme", mas não o "alto teor de fibra". Acima de 55% de teor volumétrico, ou com arranjo de fios muito denso, a pressão atmosférica não penetra.
Caixa pressurizada: para alto teor de fibra e alta velocidade de tração
Totalmente fechada, com impregnação forçada por bomba, a pressão usual fica entre 0,3 e 1,5 MPa (alguns fabricantes indicam 2–10 bar, ou seja, 0,2–1,0 MPa; depende do equipamento e do sistema de resina — não copie números sem critério).
Teor volumétrico de fibra de 60%–70%;
Aproveitamento de resina acima de 90% e VOCs cerca de um quinto do banho de imersão;
Controle do teor de resina por malha fechada de pressão, com erro dentro de ±1%;
Velocidade de tração mais alta — a resina fica menos tempo aquecida e exposta ao ar.
O custo é o investimento maior no equipamento, e a sensibilidade ao arranjo dos fios é alta — falamos disso adiante.
Por que o sistema de poliuretano praticamente exige molde fechado
Este ponto passa despercebido em muitas fábricas na hora de trocar de material.
Primeiro, o componente A reage com água. O isocianato é extremamente sensível à umidade, e um tanque aberto o deixa absorver a umidade do ar da fábrica — bolhas e cura anômala começam aí. Normalmente exige-se umidade relativa abaixo de 60% na área e componente A a 35–45 °C, com variação máxima de ±2 °C.
Segundo, o poliuretano precisa de mistura em linha. Os componentes A e B se encontram na cabeça de mistura e passam por um misturador estático antes de sair; o tanque aberto não tem essa etapa.
Terceiro, o tempo de gel é curto. Normalmente 10–30 minutos; resina parada no tanque começa a ganhar viscosidade, e nível e temperatura precisam de monitoramento.
Por isso, na pultrusão de poliuretano a caixa de injeção não é opcional: é pré-requisito. Resta escolher entre aberta e pressurizada. É também por isso que a pultrusão de poliuretano alifático sem pintura costuma adotar injeção em molde fechado.
Antes de instalar a caixa de injeção, confirme quatro pontos
1. Arranjo dos fios. A pressão de injeção não corrige falta nem excesso de resina. Com fios mal distribuídos, aumentar a pressão só acentua o desequilíbrio — é a causa mais comum de "não deu resultado" após trocar o equipamento. Veja primeiro em características do processo de pultrusão em que categoria sua linha se encaixa, e só depois discuta pressurização.
2. Conicidade da entrada do molde. Faixa usual de 2°–4°: abaixo de 1,5° a compactação é insuficiente e surgem manchas secas; acima de 5° o atrito gera calor e quebra fios na entrada. A conicidade muda com a seção e com o teor volumétrico de fibra; barras unidirecionais exigem ângulo maior que seções retangulares.
3. Sistema de limpeza. Com poliuretano, paradas acima de 5 minutos já pedem lavagem, antes de curar. Ao especificar o equipamento, inclua limpeza automática e tanque pulmão na configuração — o pulmão serve para amostras pequenas e para lavar rapidamente bomba e tubulação, muito mais simples do que adaptar depois.
4. Monitoramento de pressão. A saída da bomba precisa de sensor de pressão, com parada automática em sobrepressão e reinício após normalizar. Anomalias de pressão costumam aparecer antes das de proporção e são o primeiro alarme.
Como definir parâmetros: ajuste por degraus, não de uma vez
Acertar o "ótimo" de primeira em um perfil novo é quase impossível. Mais confiável é variar em degraus:
Fixe a proporção e a temperatura do molde e rode três trechos a 300, 500 e 700 mm/min;
Em cada trecho, meça três indicadores: dureza Barcol, resistência ao cisalhamento em viga curta e qualidade superficial;
Interpole entre os três pontos e escolha o trecho com "dureza suficiente e superfície sem trincas".
Critério de referência (sistema de poliéster): dureza Barcol de 45–55 é normal; abaixo de 40 indica cura superficial insuficiente, geralmente temperatura baixa na terceira zona ou tração rápida demais; acima de 60, atenção à fragilização por sobrecura, sobretudo em peças de parede fina.
Três diagnósticos equivocados comuns
Trinca na superfície? Reduzir a tração. As trincas têm ao menos três origens: temperatura alta na zona de pré-aquecimento (superfície cura antes, núcleo ainda flui e é arrastado pela parede, gerando trinca de cisalhamento), choque térmico na saída quente em contato com ar frio, e desmoldante interno insuficiente (0,5–1,0 phr na maioria dos sistemas). Isole a causa antes de mexer nos parâmetros.
Bolhas? Aumentar a desaeração. Primeiro identifique a origem: se vêm da resina (matéria-prima com água, ar arrastado na mistura), verifique tanque e cabeça de mistura; se vêm da fibra (impregnação insuficiente, ar nos fios), verifique pressão de injeção e arranjo. Errar a direção só piora o ajuste.
Trocar a caixa de injeção aumenta a velocidade. Aumentar velocidade envolve o sistema todo: reatividade da resina, comprimento do molde e forma de pré-aquecimento precisam acompanhar. Trocando só a caixa, o gargalo passa para a zona de cura.
Conclusão
Escolher o sistema de alimentação é responder a três perguntas: qual a viscosidade da resina, qual o teor de fibra necessário e quantos metros por ano a linha roda. Definidas as três, a seleção praticamente não tem mistério — o resto é trabalho de ajuste.
Precisa de consultoria sobre configuração de máquina?
Deixe seus dados e um engenheiro entrará em contato em até 12 horas.